 Góc công nghệ


Cách Chọn Dao Phay Nuyên Khối Đúng Thiết Kế Theo Ứng Dụng
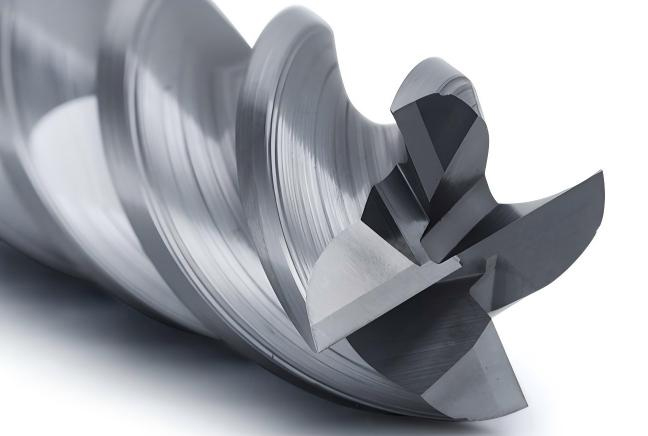
Thiết kế dao phay hợp kim nguyên khối: Vì sao cùng một đường kính nhưng hiệu suất lại rất khác nhau?
Khi lựa chọn dao phay hợp kim nguyên khối (Solid Carbide End Mill), nhiều người thường tập trung vào đường kính dao, số me hoặc lớp phủ. Tuy nhiên, hai sản phẩm dao phay có cùng đường kính và cùng số me hoàn toàn có thể cho kết quả gia công rất khác nhau.
Một dao có thể chạy tốc độ cao, lượng chạy dao lớn và vẫn ổn định. Trong khi một dao khác lại nhanh mòn, rung, gãy hoặc thoát phoi kém.
Lý do nằm ở thiết kế tổng thể của dao.
Đường kính phần lõi - Core diameter, hình học lưỡi cắt - flute geometry, góc xoắn - helix angle, rake angle, relief geometry, corner geometry .v.v. không hoạt động độc lập. Chúng được thiết kế để tạo ra một sự cân bằng giữa độ cứng vững – khả năng thoát phoi – lực cắt – nhiệt – độ ổn định và tuổi thọ dao.
Vì vậy, thay vì chỉ hỏi: “Dao này bao nhiêu me?” thì câu hỏi quan trọng hơn phải là: “Thiết kế của dao này phù hợp với ứng dụng gia công của tôi như thế nào?”
1. Vật liệu nền carbide – nền tảng đầu tiên của dao phay nguyên khối
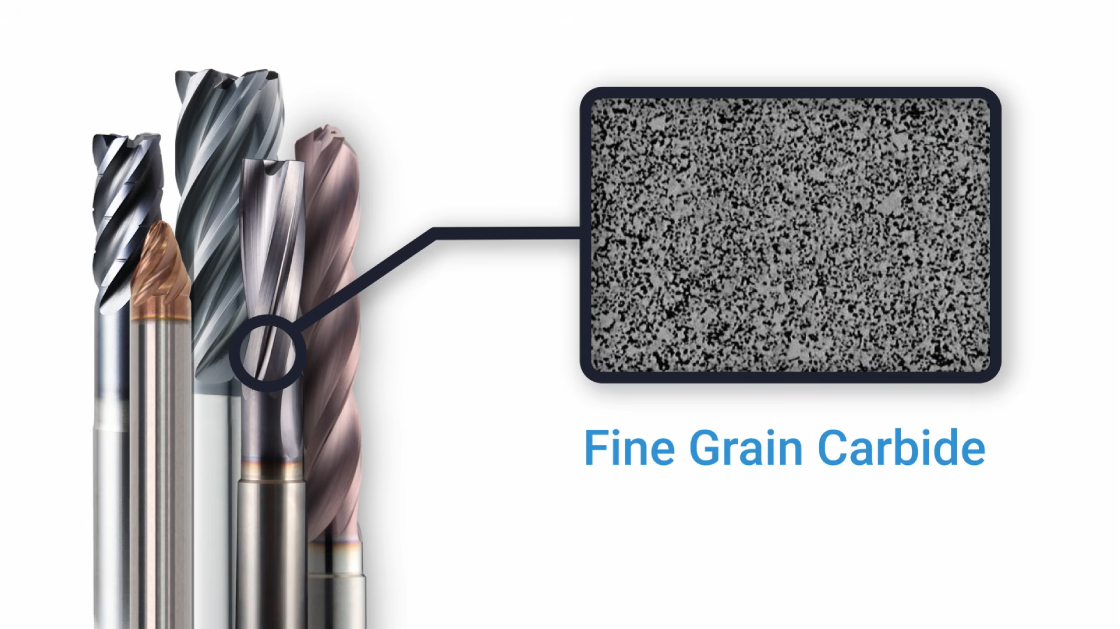
Dao phay hợp kim nguyên khối thường được chế tạo từ cemented carbide, trong đó các hạt tungsten carbide được liên kết bởi cobalt và trải qua quá trình thiêu kết. Đối với các dòng dao hiệu suất cao, vật liệu carbide có thể sử dụng cấu trúc hạt rất mịn nhằm đạt được sự cân bằng giữa độ bền, độ dai và khả năng chống mài mòn.
Điều này rất quan trọng bởi dao phay phải đồng thời chịu:
- Lực cắt;
- Nhiệt sinh ra trong vùng cắt;
- Ma sát;
- Rung động;
- Tải trọng thay đổi trong quá trình vào/ra khỏi phôi.
Do đó, không nên hiểu đơn giản rằng carbide càng cứng thì dao càng tốt. Trong thực tế, thiết kế dao luôn phải cân bằng giữa hardness và toughness. Dao cần độ cứng cao để chống mài mòn, nhưng cũng cần độ dai phù hợp để giảm nguy cơ sứt mẻ hoặc gãy khi điều kiện gia công không ổn định.
2. Đường kính lõi dao – bài toán giữa độ cứng và không gian thoát phoi
Đây là một trong những yếu tố quan trọng nhất nhưng thường ít được người dùng nhìn thấy.
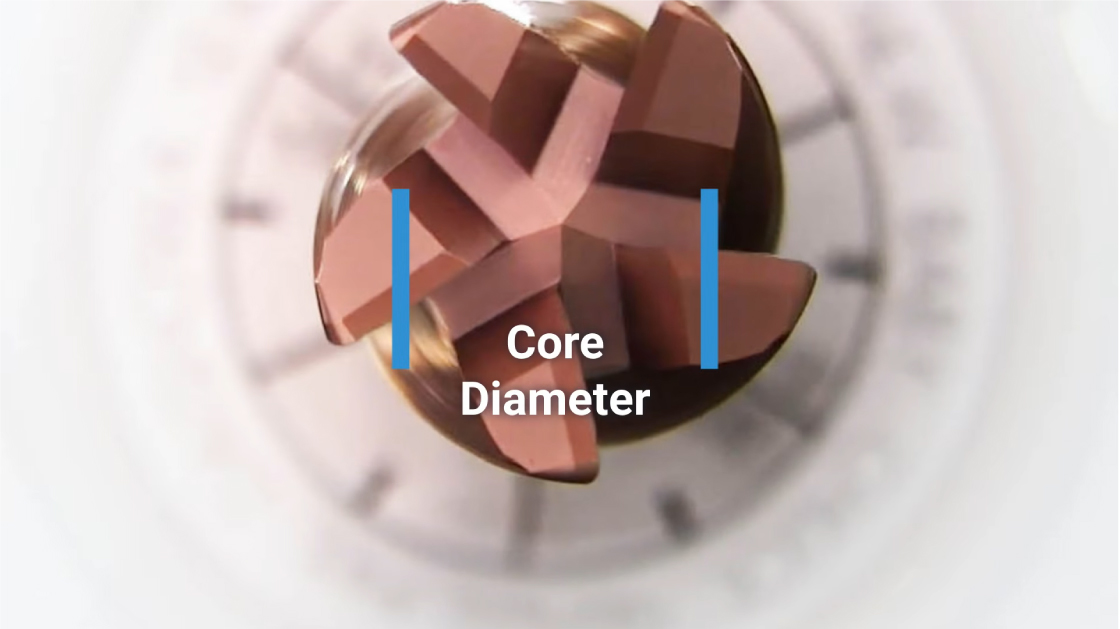
Core diameter là phần vật liệu nằm ở trung tâm của dao. Có thể hình dung rất đơn giản: Core nhỏ → flute lớn → nhiều không gian chứa phoi
Trong khi: Core lớn → thân dao cứng hơn → khả năng chống uốn tốt hơn
Lõi nhỏ giúp tạo không gian lưỡi cắt lớn, đặc biệt hữu ích khi gia công thô hoặc gia công vật liệu tạo phoi lớn như nhôm. Nhưng khi chiều dài dao tăng, thiết kế lõi nhỏ sẽ làm giảm khả năng chống uốn và giảm độ ổn định.
Ngược lại, core lớn giúp tăng độ cứng vững, phù hợp hơn với:
- Gia công tinh;
- Yêu cầu thành thẳng;
- Dung sai chặt;
- Dao có chiều dài lớn;
- Ung dụng có lực cắt cao.
Core thẳng và Step/Tapered Core
Không phải mọi dao đều sử dụng phần lõi core có đường kính cố định.
Lõi thẳng -Straight Core duy trì đường kính lõi tương đối ổn định dọc theo chiều dài dao. Trong khi đó, Step Core hoặc Tapered Core có đường kính lõi tăng dần về phía chuôi. Thiết kế này giúp tăng độ cứng ở những vị trí chịu lực uốn lớn, đặc biệt với dao long-reach, nhưng đồng thời sẽ làm giảm không gian chứa phoi. Một ví dụ thực tế là các dòng dao long-reach 4×D thường có phần core dày hơn dao ngắn. Đây không phải là phần vật liệu dư thừa mà là một thiết kế có chủ đích nhằm kiểm soát deflection khi chiều sâu cắt tăng.
3. Hình học đầu dao – dao có thể plunge hay không?
Một yếu tố rất quan trọng khác là end geometry. Trước khi chọn dao, cần xác định phương pháp đưa dao vào vật liệu.
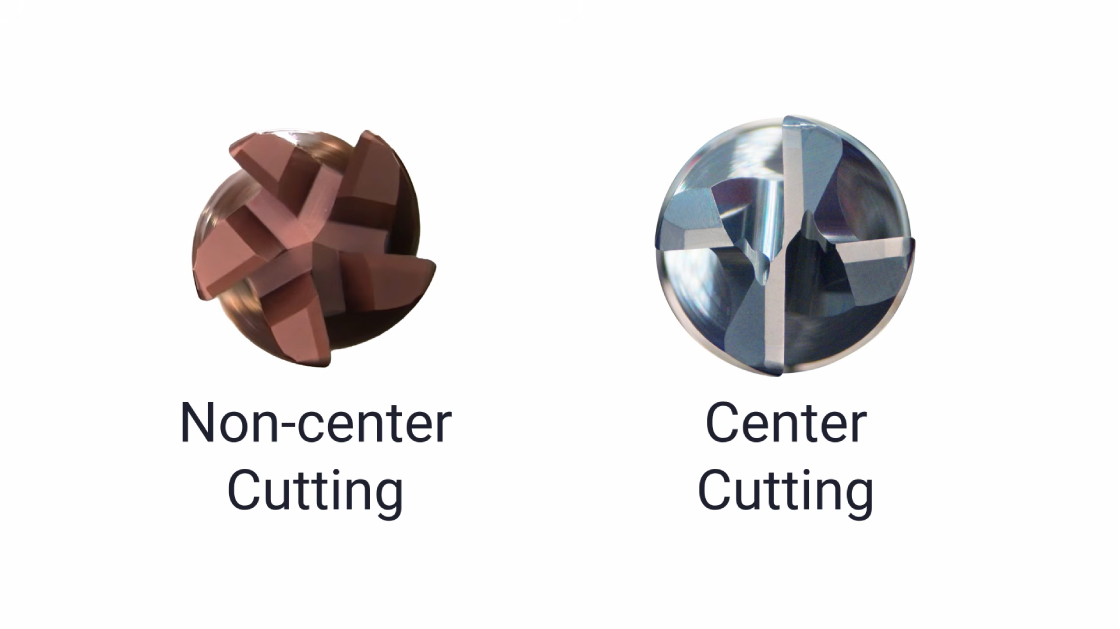
Center Cutting
Dao center cutting có lưỡi cắt kéo đến vùng tâm nên có thể thực hiện:
- Plunge milling;
- ramping;
- helical interpolation;
- pocket machining.
Non-center Cutting
Dao non-center cutting không được thiết kế để plunge trực tiếp xuống vật liệu. Chúng vẫn có thể sử dụng trong một số phương pháp ramping nhưng góc vào cần phù hợp với thiết kế dao. Đây là lý do khi lập trình gia công pocket, không nên chỉ nhìn đường kính và số me rồi lựa chọn dao.
4. Số lượng me cắt – nhiều me chưa chắc tốt hơn
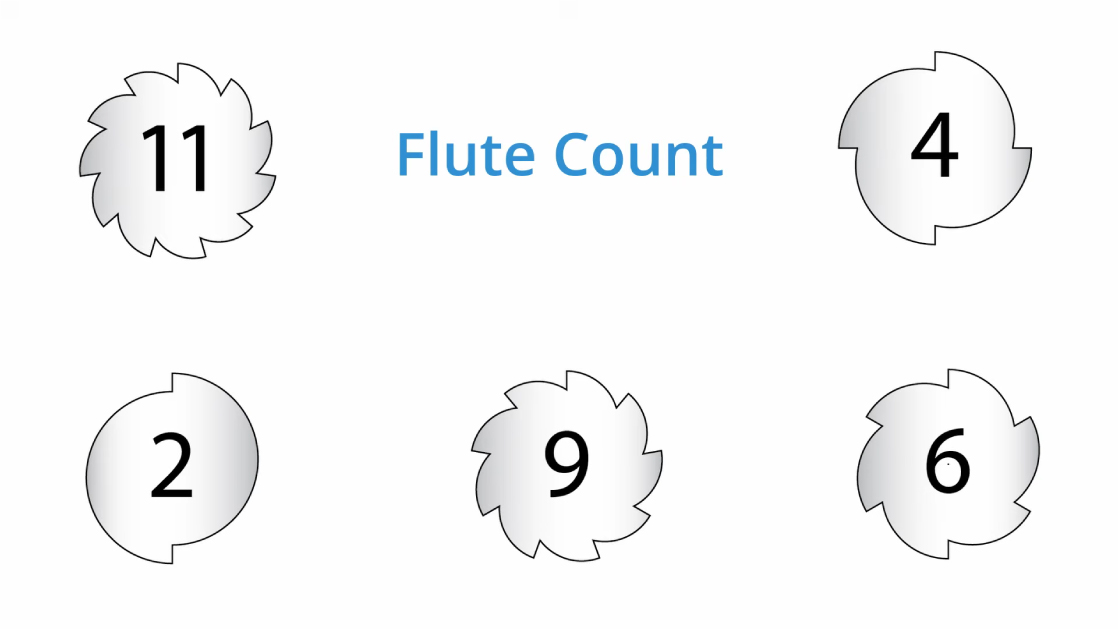
Số me (flute count) quyết định đồng thời:
- Số lưỡi cắt tham gia;
- Không gian chứa phoi;
- Độ dày lõi;
- Mức độ tiếp xúc giữa dao và phôi.
Ít me
Ít me thường tạo ra không gian flute lớn hơn. Ưu điểm:
- Thoát phoi tốt;
- Phù hợp với lượng phoi lớn;
- Thích hợp cho nhiều ứng dụng roughing.
Nhiều me
Nhiều me cho phép nhiều lưỡi cắt tham gia vào quá trình gia công. Ưu điểm:
- Tăng khả năng chịu tải của dao;
- Phù hợp với finishing;
- Phù hợp với các chiến lược high-efficiency milling khi radial engagement thấp.
Nhưng số me càng tăng thì chip space càng giảm. Nếu lượng phoi quá lớn mà không kiểm soát tốt radial engagement, khả năng thoát phoi sẽ trở thành yếu tố giới hạn. Vì vậy không thể kết luận 5 me tốt hơn 3 me mà số me cắt phải được lựa chọn cùng với vật liệu, chiến lược chạy dao, ae, ap, chip load và yêu cầu thoát phoi.
5. Rake Angle – quyết định cách dao “ăn” vào vật liệu
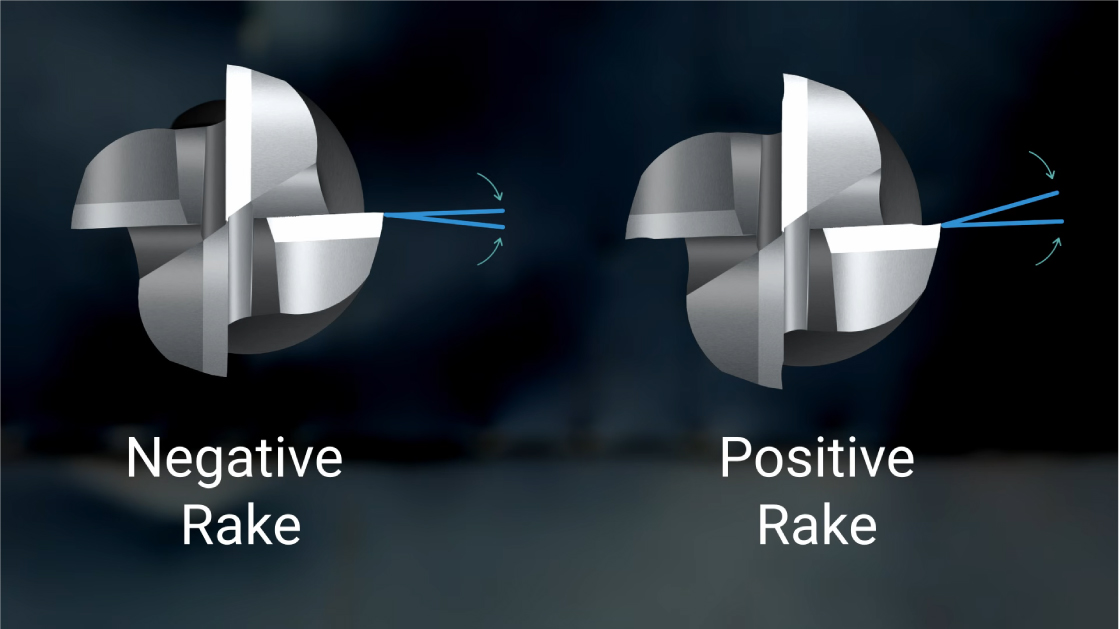
Rake angle ảnh hưởng trực tiếp đến cách lưỡi cắt đi vào vật liệu và cách hình thành phoi.
Positive Rake
Góc trước dương tạo lưỡi cắt sắc hơn. Ưu điểm:
- Lực cắt thấp hơn;
- Khả năng cắt shear tốt;
- Cắt “nhẹ” hơn.
Đặc biệt phù hợp với các vật liệu mềm hoặc có xu hướng bám dính như nhôm.
Negative Rake
Góc trước âm làm lưỡi cắt khỏe hơn. Ưu điểm:
- Chống sứt mẻ tốt hơn;
- Chịu tải cạnh cắt cao hơn;
- Phù hợp với những vật liệu hoặc điều kiện cần ưu tiên độ bền cạnh.
Do đó, một dao tối ưu cho nhôm sẽ có Rake angle rất khác một dao được thiết kế cho thép hoặc superalloy, dù hình dáng bên ngoài có thể khá giống nhau.
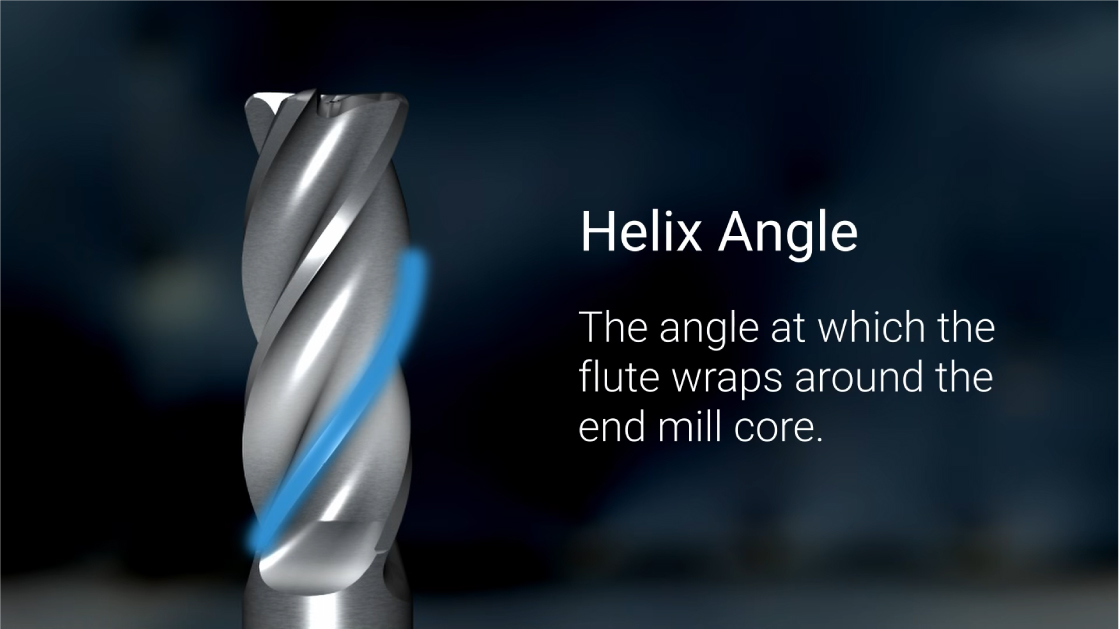
6. Helix Angle – không phải cứ góc xoắn càng lớn càng tốt
Helix angle – góc xoắn là góc mà flute tạo ra khi chạy quanh thân dao. Nó ảnh hưởng đến:
- Khả năng shear;
- Hướng thoát phoi;
- Lực cắt;
- Chiều dài lưỡi cắt tham gia;
- Độ êm của quá trình cắt.
Góc xoắn lớn thường tạo ra chuyển động cắt êm hơn và khả năng cắt shear tốt hơn. Góc xoắn ảnh hưởng đáng kể đến dòng phoi và lực cắt, trong nhiều trường hợp, góc xoắn cao được ưu tiên cho finishing, còn góc xoắn thấp có lợi thế về độ khỏe cạnh trong roughing.
Nhưng góc xoắn cao không đồng nghĩa với “tốt hơn”, bởi vì nó đồng nghĩa với
- Giảm không gian chứa phoi;
- Tăng lực cắt theo phương axial;
- Tăng diện tích tiếp xúc;
- Tăng ma sát và nhiệt;
- Tạo xu hướng kéo dao ra khỏi holder trong một số điều kiện.
Variable Helix – tại sao lại cần thiết?
Một thiết kế rất phổ biến trên dao high-performance hiện nay là Variable Helix - Góc xoắn biến thiên
Thay vì để mọi lưỡi cắt có cùng một góc xoắn, thì nhà sản xuất chế tạo góc xoắn được thay đổi theo thiết kế.
Mục tiêu là phá vỡ tính tuần hoàn của lực cắt và giảm harmonic vibration - dao động điều hòa, từ đó giúp quá trình gia công ổn định hơn, đặc biệt với dao dài hoặc hệ thống có độ cứng vững hạn chế.
7. Corner Radius – một bán kính nhỏ có thể tạo ra khác biệt lớn
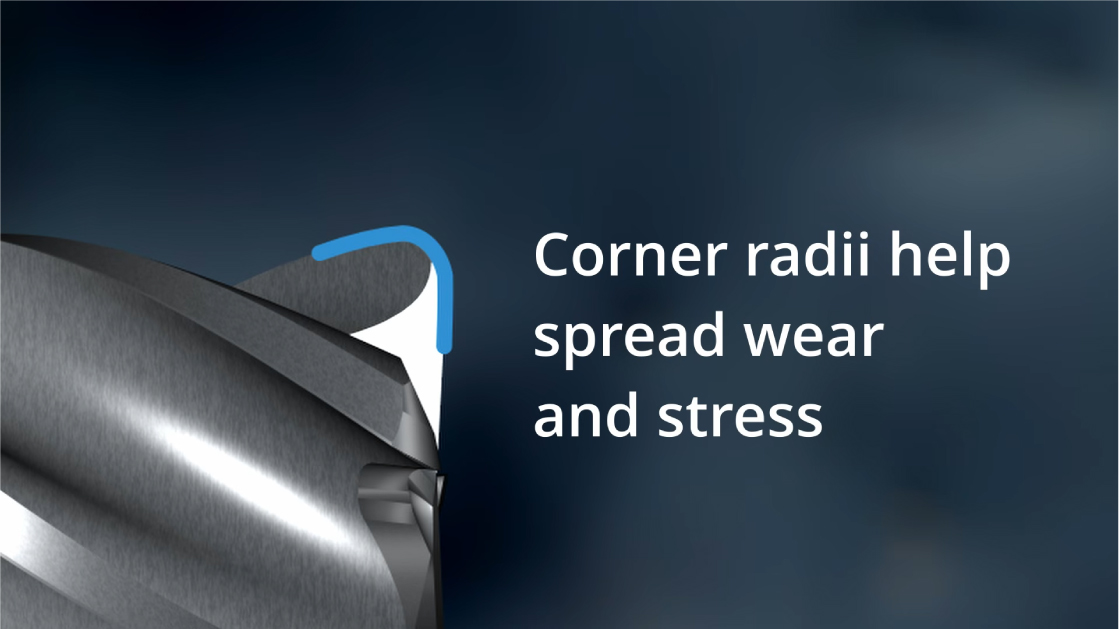
Với dao phay ngón - square end mill, góc 90° tạo ra cạnh rất sắc nhưng đồng thời cũng tập trung ứng suất tại góc cắt. Trong những vật liệu khó gia công như heat-resistant superalloys, vị trí này có thể trở thành điểm bắt đầu của quá trình mài mòn. Nếu sử dụng dao phay bo góc - corner radius end mill có thể phân bố tải cắt tốt hơn và giảm tập trung ứng suất tại góc, từ đó cải thiện tuổi thọ dao.
Tuy nhiên, bán kính lớn hơn cũng không phải lúc nào tốt hơn. Corner radius quá lớn có thể làm tăng diện tích tiếp xúc, tăng lực cắt và dẫn đến:
- Chatter;
- Deflection;
- Giảm tuổi thọ dao nếu máy và hệ thống gá không đủ cứng vững.
8. Relief Geometry – yếu tố ít được chú ý nhưng ảnh hưởng trực tiếp đến nhiệt và tuổi thọ
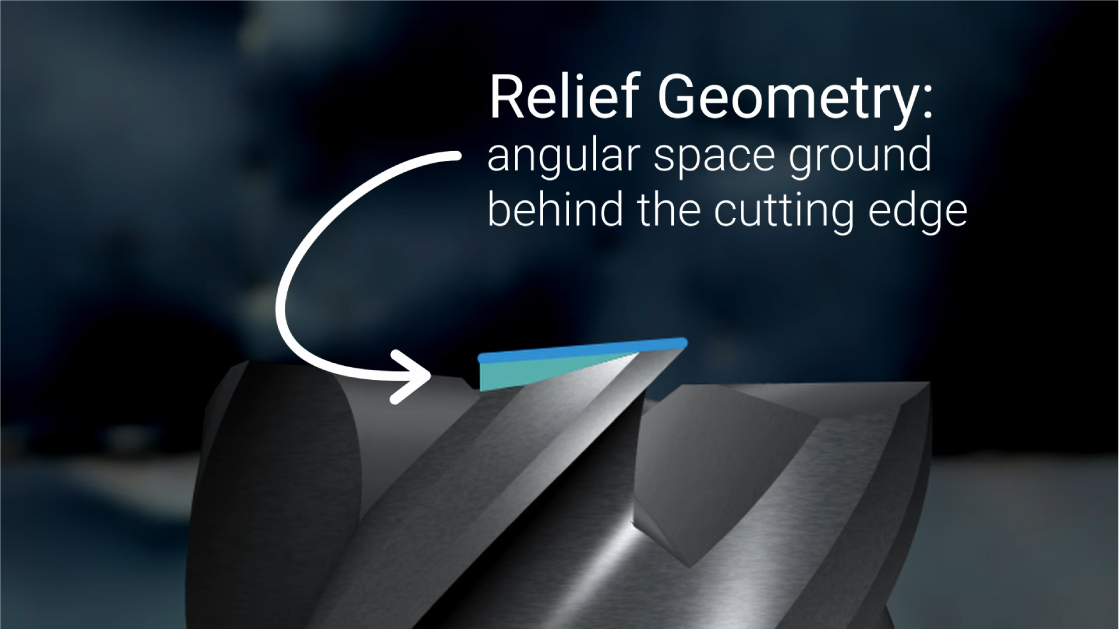
Phía sau cutting edge là relief geometry – hình học mặt sau/thoát dao.
Nó quyết định mức độ tiếp xúc giữa thân dao và bề mặt gia công. Một số dạng relief có thể được thiết kế để ưu tiên:
- Độ cứng cạnh;
- Giảm ma sát;
- Giảm nhiệt;
- Khả năng thoát khỏi vùng cắt;
- Độ ổn định của cutting edge.
Các nhà sản xuất dụng cụ cắt trên thị trường phân ra thành các loại Relief Geometry như eccentric relief, faceted relief và circular land, trong đó mỗi kiểu tạo ra sự cân bằng khác nhau giữa độ khỏe cạnh và mức độ tiếp xúc với phôi.
Những chi tiết hình học rất nhỏ trên dao có thể tạo ra khác biệt lớn trong quá trình gia công thực tế.
Vậy chọn dao phay hợp kim nguyên khối như thế nào?
Không nên bắt đầu bằng câu hỏi: “Dao nào tốt nhất?”
Mà nên bắt đầu bằng:
1. Tôi đang gia công vật liệu gì?
Ví dụ:Aluminum - Steel - Stainless Steel - Cast Iron - Titanium - Inconel / Superalloy - Hardened Steel .v.v.v
2. Mục tiêu chính là gì?
- Roughing?
- Semi-finishing?
- Finishing?
- High Material Removal Rate?
- Surface finish?
- Dimensional accuracy?
3. Hệ thống có đủ cứng vững không?
Cần xem xét về máy móc, spindle, tool holder, độ dài dao nhô ra, độ cứng của phôi và đồ gá v.v.v.
4. Khả năng thoát phoi như thế nào?
Đặc biệt quan trọng khi gia slotting, deep pocket, full-width cutting, vật liệu tạo phoi dài như nhôm, lượng phoi lớn.
5. Có nguy cơ rung không?
Nếu có thì cân nhắc giảm overhang, tăng độ cứng, xem xét variable helix/variable pitch, lựa chọn dao có thiết kế core phù hợp, tối ưu số me và radial engagement
Bảng tổng hợp: Mỗi thiết kế phù hợp với mục tiêu nào?
| Yếu tố thiết kế | Ưu tiên khi cần | Đánh đổi cần lưu ý |
|---|---|---|
| Core nhỏ | Thoát phoi, roughing | Độ cứng thấp hơn |
| Core lớn | Độ cứng, finishing, long-reach | Giảm chip space |
| Ít me | Chip evacuation, roughing | Ít lưỡi cắt tham gia |
| Nhiều me | Finishing, HEM/HSM, radial engagement thấp | Chip space nhỏ |
| High Helix | Shearing, cutting action êm | Axial force, tool pull-out, nhiệt |
| Low Helix | Edge strength, roughing | Shearing thấp hơn |
| Variable Helix | Giảm harmonic/chatter | Thiết kế phức tạp hơn |
| Positive Rake | Vật liệu mềm/gummy, lực cắt thấp | Cạnh cắt có thể yếu hơn |
| Negative/Strong Edge | Vật liệu cứng, tải cạnh cao | Lực cắt cao hơn |
| Corner Radius | Tăng độ bền góc, giảm stress concentration | Tăng contact nếu radius quá lớn |
| Step/Tapered Core | Long-reach, tăng rigidity | Giảm không gian phoi |
| Center Cutting | Plunge, ramp, helical entry | Thiết kế đầu dao phức tạp hơn |
Kết luận: Dao phay tốt không phải là dao có một thông số “cao nhất”
Điểm quan trọng nhất khi lựa chọn dao phay hợp kim nguyên khối là không nên đánh giá từng thông số một cách độc lập.
Một dao có phần core lớn, nhiều me cắt, góc xoắn cao, corner radius lớn không mặc nhiên tốt hơn một dao có thiết kế ngược lại.
Bởi vì mỗi lựa chọn đều tạo ra một sự đánh đổi. Phần Core lớn tăng rigidity nhưng giảm không gian thoát phoi, nhiều me tăng số cutting edge nhưng giảm không gian thoát phoi. Góc xoắn cao cải thiện shearing nhưng có thể tăng axial force. Corner radius giúp cạnh khỏe hơn nhưng nếu quá lớn lại làm tăng lực cắt.
Chính vì vậy, dao phay hợp kim nguyên khối hiệu suất cao phải được thiết kế như một hệ thống, trong đó substrate, core, flute, rake, helix, corner geometry và relief geometry cùng hướng tới một mục tiêu gia công cụ thể.
Và đây cũng là lý do khi lựa chọn dao, không nên chỉ dựa vào đường kính, số me hoặc giá thành. Một lựa chọn đúng phải trả lời được câu hỏi:“Thiết kế này có phù hợp với vật liệu, phương pháp gia công, chiều sâu cắt, độ cứng vững và mục tiêu năng suất của tôi hay không?”
Nếu trả lời được câu hỏi đó, việc lựa chọn dao sẽ chuyển từ “chọn theo catalogue” sang “chọn theo ứng dụng”.
HUTSCOM – Tư vấn lựa chọn dao phay theo ứng dụng
Tại HUTSCOM, việc lựa chọn dụng cụ cắt không chỉ dựa trên mã dao hoặc thông số catalogue. Với từng ứng dụng, cần xem xét đồng thời vật liệu gia công, loại máy, độ cứng vững, chiến lược chạy dao, chiều dài dao, chế độ cắt và yêu cầu bề mặt để lựa chọn giải pháp phù hợp.
HUTSCOM hiện cung cấp nhiều giải pháp dao phay hợp kim nguyên khối từ các thương hiệu dụng cụ cắt công nghiệp, phục vụ các ứng dụng gia công thép, inox, nhôm, khuôn mẫu, vật liệu khó gia công và sản xuất chính xác.
Bạn đang gặp vấn đề rung dao, mòn dao nhanh, thoát phoi kém hoặc chưa biết nên chọn 3 me, 4 me hay 5 me? Hãy gửi cho HUTSCOM vật liệu, đường kính dao, chiều dài nhô dao và điều kiện gia công – đội ngũ kỹ thuật có thể cùng bạn phân tích từ chính ứng dụng thực tế.
 0903 867 467
Bài viết gần đây
- Cách Chọn Dao Phay Nuyên Khối Đúng Thiết Kế Theo Ứng Dụng
- Phân Biệt Các Nguyên Công Cơ Bản: Tiện, Phay, Khoan, Doa Và Taro Trong Gia Công CNC
- Hệ thống thay pallet nhanh SCHUNK VERO-S
- Hình học Insert trong tiện CNC: Vì sao thay đổi Speed & Feed chưa chắc giải quyết được vấn đề?
- Gia Công Rãnh Siêu Nhỏ Trên Máy Swiss-Type: Câu Chuyện Thành Công Từ HUTSCOM Và Ifanger Swiss-MicroTurn
- Adaptive Control and Monitoring (ACM) của Siemens là gì? Giải pháp giúp tăng năng suất CNC mà không cần đầu tư thêm máy
- Gia Công Implant Titanium Với Ifanger: Giải Pháp Micro-Turn Cho Độ Chính Xác Micron
- Tăng năng suất gia công móc lỗ Superalloys - Hãy chọn Insert CBN Ifanger
- Ifanger Success Story: Gia công Implant Titanium – Khi độ chính xác quyết định tất cả
- Phôi Gia Công Và Phoi Trong Cơ Khí: Hướng Dẫn Chi Tiết Cách Lựa Chọn Phôi Tối Ưu Cho Sản Xuất
- Tính Chất Công Nghệ Của Vật Liệu Cơ Khí: Hướng Dẫn Chi Tiết Để Tối Ưu Hóa Gia Công CNC
- Hệ Sinh Thái Dao Tiện CNC Toàn Diện: Từ Mảnh Dao Tiện Ren Đến Cán Dao Chống Rung Tối Ưu Năng Suất
- Máy Tiện Swiss Type Star SB-20 với Citizen A20-VII, Hanwha XE20 và Tsugami SS20MH-III-5AX tại Việt Nam
- Hướng Dẫn Quy Cách Đặt Tên Collet Chuck Guide Bushing Daiyac
- Máy Tiện Swiss Type Star SL-10 với Hanwha XD-10 và Tornos Swiss GT-13 tại Việt Nam
Hutscom chuyên phân phối, mua bán linh kiện, phụ kiện dụng cụ cơ khí chính xác và bán lẻ các sản phẩm dụng cụ cắt gọt gia công cơ khí từ các thương hiệu lớn trên thế giới
- Địa chỉ: Phòng G7, Số 6 Phùng Khắc Khoan, Phường Sài Gòn, TPHCM
- Hotline: 0903867467
- Mail: sales@hutscom.vn
- Website: https://hutscom.vn/
- Youtube: https://www.youtube.com/@hutscom5987
- Facebook: Hoang Uyen Technology Solutions Commerce Co., Ltd
SẢN PHẨM XEM THÊM
Chúng tôi trên mạng xã hội


 Smart Prechinery
ĐỊA CHỈ TRỤ SỞ
- CÔNG TY TNHH THƯƠNG MẠI GIẢI PHÁP CÔNG NGHỆ HOÀNG UYÊN
- Địa chỉ: Phòng G7, Số 6 Phùng Khắc Khoan, Phường Sài Gòn, TP.HCM
- Số điện thoại: 0903867467
- sales@hutscom.vn
-